


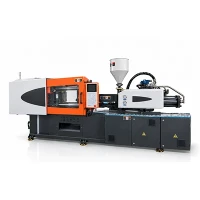


Hög-effektiv plastgjutmaskin
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. är en av de ledande tillverkarna och leverantörerna av hög-högeffektiv plastgjutmaskin i Kina. Du är välkommen att grossistförsälja avancerad-högeffektiv plastgjutmaskin tillverkad i Kina här från vår fabrik.
Den högeffektiva plastformningsmaskinen integrerar dynamisk servodrivteknik med precisionshydraulisk kontroll för att leverera exakt tryckreglering och lägre energiförbrukning under intensiva bearbetningscykler. Modern hartsbearbetning kräver stabila oljetemperaturer, strikt mekanisk repeterbarhet och exakt kontroll av skottvikten för att säkerställa dimensionsstabilitet vid produktion av hög-volym.
Vad gör en formsprutningsmaskin energieffektiv?
Energieffektivitet förlitar sig på att matcha uteffekten direkt med-maskinmotstånd i realtid vid varje millisekund av cykeln. Standardsystem med fast-deplacement släpper ut överskottshydraulikvätska genom övertrycksventiler vid högt tryck, vilket genererar spillvärme och onödigt strömförbrukning. Hög-effektiva system optimerar förbrukningen genom kontinuerlig energihantering:
Servo Drive:Permanentmagnetmotorer med högt-vridmoment justerar rotationshastigheten dynamiskt och drar effekt proportionellt mot flöde och tryckbehov.
Hydraulisk efterfrågan:Utgående volym matchar den aktiva axelhastigheten, vilket förhindrar onödig vätskecirkulation under statiska faser.
Pumpkontroll:Trycksensorer med sluten-slinga ger real-feedback för att reglera vridmomentet inom exakta driftsgränser.
Tomgång:Axelhastigheten sjunker under icke-handlingsperioder, vilket minskar det elektriska intaget i standbyläge.
Injektionscykel:Beräknade motoraccelerationskurvor minskar vätskefriktionsförlusterna längs ventilgrenrören.
Hålla tryck:Vridmoment-kontrollläge ger bibehållet hålltryck vid minimal rotationshastighet.
Mjukgörande:Hydrauliska drivenheter med högt-vridmoment bibehåller konsekvent smälthomogenitet samtidigt som de förhindrar termisk nedbrytning.
Kylningskrav:Minskad oljeuppvärmning sänker kylvattenbehovet och lättar på kyltornets belastning.
Servo-drivet hydraulsystem
Det servo-drivna hydrauliska systemet fungerar som ett dynamiskt kraftregleringsnätverk med sluten-slinga. Istället för att köra induktionsmotorer med kontinuerliga-hastigheter använder den här konfigurationen synkrona drivenheter med permanentmagneter kopplade till interna kugghjulspumpar.
När åtgärder kräver högt flöde vid lågt tryck, såsom snabb klämrörelse, accelererar drevet snabbt för att leverera volym. Under hög-hållningsfaser där flödesbehovet minskar saktar frekvensomriktaren ner för att bibehålla exakt systemtryck samtidigt som den endast förbrukar det vridmoment som behövs för att motstå mottryck. Att matcha oljeförträngningen med arbetsbelastningen i realtid-minskar vätskefriktionen, saktar ned oljenedbrytningen och minskar underhållskostnader.
Energianvändning under injektionscykeln
Fastspänning:Högt flöde för formhalvan snabbt framåt och övergår till maximalt tryck vid mekanisk låsning.
Injektion:Topptryck och maxflöde fyller formhålorna helt. Kraftbehovet når maximal kapacitet under kontrollerade varaktigheter.
Innehav:Ihållande hydraultryck håller delens geometri vid nästan -noll volymflöde. Motorhastigheten minskar, vilket minskar strömförbrukningen.
Mjukgörande:Kontinuerligt vridmoment vrider skruven för att transportera och smälta polymergranulat, med kraftuttaget kopplat till hartsviskositet och axelhastighet.
Formöppning:Hög hydraulisk kraft initierar formbrott, följt av rörelse med lågt-tryck.
Vräkning:Lågt hydraultryck och minimalt volymflöde driver de mekaniska ejektorstiften.
Injektions- och mjukningseffektivitet
Mjukgörande och injektionsprestanda påverkar direkt delviktstolerans och cykelstabilitet. Bimetallskruvar med högt L/D-förhållande genererar jämna smälttemperaturer vid lägre mottryck.
En hydraulisk svarstid på 30 millisekunder möjliggör rena övergångar från hastighetskontroll till tryckkontroll. Exakt övergångstid eliminerar inre delspänningar och förhindrar mekaniska stötbelastningar på strukturella komponenter. Hastighetsalgoritmer med sluten-slinga styr skruvrotation för att säkerställa konsekventa skottvikter över multi-kavitetsverktyg.
Produktionseffekt & energieffektivitet
För att utvärdera den totala driftseffektiviteten måste man analysera specifik energiförbrukning mätt i kilowatt-timmar per kilogram bearbetat material (kWh/kg).
Specifik energiförbrukning=Total energiförbrukning (kWh) / Totalt bearbetat material (kg)
Cykeltid:Kortare nedkylningstider minskar baslinjens tomgångsenergi per gjuten artikel.
Delgeometri:Tunna-väggsdelar kräver snabb insprutningsacceleration, medan tjocka-väggskomponenter kör långa hållcykler vid lägre motorhastigheter.
Hartsegenskaper:Bearbetning av kristallina polymerer kräver andra termiska och mekaniska insatser än bearbetning av amorfa material.
Formkonstruktion:Heta löparsystem minskar det erforderliga insprutningstrycket jämfört med kalla löpare.
Produktionsvolym:Kontinuerliga driftscheman maximerar termisk stabilitet över tunnors uppvärmningszoner.
Tekniska specifikationer
|
Parameter |
Enhet |
160T |
260T |
400T |
650T |
|
Spännkraft |
kN |
1,600 |
2,600 |
4,000 |
6,500 |
|
Slipstagsavstånd (H x V) |
mm |
470 x 470 |
580 x 580 |
730 x 730 |
920 x 920 |
|
Mögelöppningsslag |
mm |
420 |
530 |
680 |
880 |
|
Max / Min Formhöjd |
mm |
500 / 180 |
600 / 220 |
750 / 300 |
950 / 380 |
|
Skruvdiameter |
mm |
45 |
55 |
70 |
90 |
|
Teoretisk skottvolym |
cm³ |
334 |
593 |
1,231 |
2,608 |
|
Skottvikt (PS) |
g |
304 |
540 |
1,120 |
2,373 |
|
Max insprutningstryck |
bar |
1,850 |
1,780 |
1,650 |
1,580 |
|
Systempumptryck |
bar |
160 |
160 |
160 |
160 |
|
Servomotoreffekt |
kW |
18.5 |
28.5 |
45 |
62 |
|
Värmekraft |
kW |
10.5 |
14.2 |
22.5 |
34 |
Lämpliga material
Polypropen (PP):Standardbearbetningsmaterial för lådor, husgeråd och strukturella förpackningar.
Polyeten med hög-densitet (HDPE):Vätskebehållare, tunga lock, förslutningar och industriella beslag.
Akrylnitrilbutadienstyren (ABS):Styva höljen, inre komponenter och utrustningsöverdrag.
Polystyren (GPPS/HIPS):Tydliga förpackningsbehållare och styva konsumentprodukter.
Polyamid (PA6 / PA66):Byggnadstekniska komponenter som kräver mekanisk styrka och temperaturbeständighet.
Polykarbonat (PC):Höga-höljen, optiska komponenter och tydliga skyddssköldar.
Lämpliga applikationer
Styv förpackning
Tunna-matbehållare, förslutningar, förvaringshinkar och hanteringslådor.
Fordonskomponenter
Innerdörrar-underenheter, trimfästen, lock och ventilationshus.
Konsumtionsvaror
Modulära förvaringsbehållare, möbelbeslag och hushållsapparater.
Elektriska varor
Kopplingsdosor, väggplåtar, kopplingsplintar och kopplingsboxar.
Industriell beslag
Röranslutningar, konstruktionsklämmor, kabelfördelare och transportbrickor.
Rekommenderade maskinmodeller
|
Klämtonnage |
Kärnapplikationsmål |
Formkonfiguration |
|
160T – 220T |
Precisionskomponenter, kåpor, elhus |
Multi-kavitetsverktyg upp till 400x400 mm |
|
260T – 360T |
Medium industriella behållare, trimpaneler |
En- eller fler-djupa-hålighetsformar |
|
400T – 500T |
Förvaringslådor, stor bilinredning |
Plattor med hög-styvhet med kärna-dragsystem |
|
650T – 800T |
Tung transportförpackning, stora höljespaneler |
Fler-cylindriga kärnor och stora plattor |
Energieffektivitetsutvärdering
Att välja maskinkapacitet kräver matchande tekniska variabler snarare än att endast förlita sig på nominella motorstorlekar. Teknisk utvärdering bestämmer beräknad energianvändning för specifika gjutningsapplikationer.
För att köra en jämförande energiutvärdering, samla in följande driftsdata:
Komponentvikt:Nettoskottmassa inklusive löparsystem (g).
Målcykeltid:Total cykellängd (er).
Hartsspecifikation:Polymer smältflödesindex och materialfamilj.
Formens mått:Plattens fotavtryck, höjd och drag-layout.
Årligt driftschema:Planerade drifttimmar per år.
Befintlig utrustningsdata:Motorstyrka (kW) och registrerade kWh/kg-mått från nuvarande maskiner.
Testning och teknisk support
Varje maskin genomgår fullständiga fabrikstester före leverans. Standardinspektionsprotokoll verifierar mekanisk inriktning, hydraulisk täthet, elektrisk kontrollfunktion och skottkonsistens.
Hydraultrycksrevision:24-timmars kontinuerlig körtestning under drifttryck för att bekräfta tätningsintegritet och termisk balans.
Kontroll av plattans parallellitet:Laserverifiering av plattans inriktning under full mekanisk klämbelastning.
Verifiering av skottvikt:Multi-viktmätningar med testformar för att verifiera varians inom ±0,2 %.
Torrcykelhastighetstestning:Verifiering av torrcykelhastighet och mjuka växlande retardationsprofiler.
Dokumentation:Leveransen inkluderar fullständiga hydrauliska scheman, elektriska kopplingsscheman, bruksanvisningar och reservdelsreferenser.
Driftsättningsstöd:På-platsens teknikersupport täcker nivellering, hydraulisk idrifttagning, parameterkalibrering och operatörsutbildning.
FAQ
F: Hur skiljer sig ett servohydrauliskt-system från ett traditionellt system med variabelt deplacement?
S: Servo-hydrauliska system justerar motorns rotationshastighet direkt för att matcha systemets tryck- och volymkrav. System med variabelt deplacement kör växelströmsmotorer med konstanta hastigheter och justerar pumpens spolvinklar för att reglera flödet. Servodrift ökar dynamiskt svar, minskar oljeuppvärmningen och sänker strömförbrukningen under statiska cykelfaser.
F: Vilket underhåll krävs för den hydrauliska servopumpen?
S: Underhåll innebär att kontrollera hydrauloljans renhet enligt ISO 4406-standarderna var 2 000:e drifttimme, byta filterelement årligen och hålla driftoljetemperaturen mellan 35 grader och 45 grader . Servomotorn arbetar med reducerad termisk belastning och kräver inga borstbyten.
F: Kan den här maskinen bearbeta hög-temperaturhartser som PA66 eller PC?
A: Ja. Maskiner kan utrustas med keramiska värmeband, bimetalliska fat och skruvar som är skräddarsydda för specifika polymersmältegenskaper. PID-temperaturregulatorer med sluten-slinga reglerar värmen över alla värmezoner.
F: Hur beräknas klämmans tonnage för en ny form?
S: Klämkraften bestäms genom att multiplicera den projicerade ytarean av den gjutna komponenten (inklusive löpare) med det erforderliga håltrycket för hartset. Väggtjocklek, flödesvägslängd och portens placering påverkar alla den totala erforderliga spännkraften.
F: Vilken kraftinfrastruktur behövs för installation av anläggningen?
S: Installationen kräver en standard 3-fas industriell strömmatning (380V, 415V eller 460V vid 50Hz eller 60Hz). Matarledningen måste klara den kombinerade belastningen från huvudservodrivningen och maximal trumvärmekapacitet. Fullständig layout och elritningar tillhandahålls före leverans.
Populära Taggar: hög-effektiv plastgjutmaskin, Kina hög-tillverkare, leverantörer, fabrik av plastgjutmaskiner
Du kanske också gillar


Skicka förfrågan