




Sluten-slinga formsprutningsmaskin
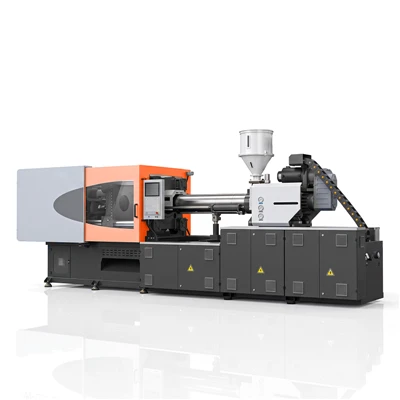
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. är en av de ledande tillverkarna och leverantörerna av slutna-slingor för formsprutningskontroll i Kina. Du är välkommen att grossistförsälja avancerad sluten-slinga formsprutningsmaskin tillverkad i Kina här från vår fabrik.
Precisionsgjutning kräver minimalt-avskiljningslinjeblixt, noll korta bilder och snäva dimensionstoleranser över långa produktionsserier. En sluten -slinga formsprutningsmaskin eliminerar termisk nedbrytning och tryckfluktuationer under bearbetning. Integrerade hög-högfrekvenssensorer övervakar tryck, hastighet och skruvläge i realtid, och justerar hydrauliska eller elektriska servoventiler inom millisekunder för att bibehålla identisk fyllning av hålrummet under varje cykel.
Vad bestämmer formsprutningsprecisionen?
Att uppnå konsekvent dynamisk fyllning beror på den fysiska stabiliteten hos sju nyckelvariabler:
Injektionshastighet:Konstant smälthastighet förhindrar differentiell kylning, jetting och strukturella svaga punkter.
Insprutningstryck:Exakt inre tryck överför den korrekta packningsdensiteten in i kaviteten utan att orsaka formavböjning.
Positionskontroll:Exakt skruvslagsavslutning förhindrar över-packning och avstickning-linje.
Temperaturkontroll:PID-kontroll för flera-zoner bibehåller jämn smältviskositet i hela cylindern.
Mjukgörande stabilitet:Homogen plastsmälta säkerställer konsekvent dynamisk viskositet innan injektionen börjar.
Mottryck:Exakt motkraft- tar bort instängd luft och eliminerar mikro-tomrum under skruvåterställning.
Repeterbarhet:Minimal skott-till-avvikelse säkerställer att alla dimensionstoleranser håller sig inom strikta CPK-specifikationer.
Injektionskontrollsystem
Stängd-slingkontroll:Linjära optiska omkodare och dynamiska tryckgivare levererar realtidsfeedback till huvudstyrenheten och utför dynamiska slag- och tryckkorrigeringar varje millisekund.
Tryckkontroll:Stängd-slinga proportionella ventiler hanterar systemtrycket under övergången och dämpar tryckspikar för att bevara formens integritet.
Hastighetskontroll:Fler-stegs profilering av insprutningshastighet upprätthåller ett jämnt flödesframsteg oavsett grindmotstånd eller viskositetsförskjutningar.
Positionskontroll:Skruvpositionsavkänning uppnår absolut stoppnoggrannhet inom ±0,01 mm för strikt repeterbarhet av skottstorleken-.
Fler-injektion:Upp till 10 anpassningsbara insprutningshastigheter och trycksteg möjliggör skräddarsydda fyllningsprofiler för komplexa formgeometrier.
Mjukgörande & smältberedning
Skruvrotation:Servomotorer med högt-moment levererar konstant varvtal under skruvåterställning, vilket eliminerar vridmomentfluktuationer.
Mjukgörande:Optimerad skruvgeometri säkerställer enhetlig skjuvfördelning och fullständig hartshomogenisering utan polymernedbrytning.
Mottryck:Digitala proportionella ventiler styr mottrycket exakt för att öka smältdensiteten och ta bort flyktiga gaser.
Smälttemperatur:Keramiska värmeband i kombination med termoelementåterkoppling håller fattemperaturen inom ±0,5 grader.
Materialförberedelse:Inställningar för dekompressionsslag förhindrar att munstycket dreglar och drar sig när formen öppnas.
Spännsystem
Styva dubbla-vipp- eller hydrauliska klämkonstruktioner minskar valsens nedböjning under fullt tonnage. Bind-töjningsmätare övervakar binde-stångens spänning för att fördela klämkraften jämnt över plattans yta, vilket förlänger formens livslängd och skyddar hög-avskiljningslinjer.
Repeterbarhet och processstabilitet
Eliminering av strukturella vibrationer och termisk drift säkerställer kontinuerlig produktionsstabilitet:
Skottviktsvariation:Standardavvikelsen för delvikten förblir inom Mindre än eller lika med 0,1 % över flera-kavitetskörningar.
CPK-prestanda:Processkapacitetsindex når CPK Större än eller lika med 1,67 för kritiska dimensionella egenskaper under 24-timmars kontinuerliga produktionscykler.
Termisk kompensation:Automatiska hydrauloljekylslingor håller viskositeten stabil under långa drifttimmar.
Position repeterbarhet:Formens öppnings- och stängningsnoggrannhet håller sig inom ±0,02 mm för att förhindra skada på ejektorstiftet.
Lämpliga material
|
Ingenjörshartser |
PEEK, PPS, LCP, PA66 eller PA6 med glasfiberförstärkning upp till 50%. |
|
Optiska hartser |
PMMA, PC, COC, COP. |
|
Standardhartser |
POM, ABS, PBT, PPO, TPE. |
Lämpliga applikationer
Precisionsindustridelar
Kugghjul, mikro-huskomponenter, pumphjul.
Elektriska komponenter
Hög-densitetskontakter, mikro-switchar, kopplingsplintar.
Optiska komponenter
Kameralinshållare, ljusledare, optiska ramar.
Medicinska komponenter
Sprutcylindrar, vätskegrenrör, diagnostiska patronkassetter.
Precisionsdelar för fordon
Sensorhus, bränsleinsprutare, kapslingar för elektroniska styrenheter.
Teknisk konfiguration
|
Parameter / Funktion |
Teknisk specifikation |
|
Spännkraftsområde |
60 ton – 450 ton |
|
Kontrollera samplingsfrekvens |
< 1 ms dynamic closed-loop response |
|
Positionsavkänningsupplösning |
±0,005 mm linjär givare |
|
Injektionsstoppnoggrannhet |
±0,01 mm skruvslagsavslutning |
|
Temperaturstabilitet |
±0,5 graders multi-zon PID-pipkontroll |
|
Servoventilrespons |
Mindre än eller lika med 12 ms fullslagsaktivering |
|
Viktkonsistens |
Skottvikt standardavvikelse Mindre än eller lika med 0,1 % |
|
Process Capability Index |
CPK Större än eller lika med 1,67 på kritiska parametrar |
|
Oljetemperaturintervall |
40 grader ± 2 grader med dynamisk vattenväxlare |
|
Industriprotokoll |
EUROMAP 63, EUROMAP 77, OPC UA |
Test & Kvalitetskontroll
Varje maskin genomgår fabriksacceptanstestning före leverans:
48-timmars kontinuerlig höghastighetsdrift för att testa mekanisk stabilitet och hydraulisk tätningsintegritet.
100 på varandra följande provgjutningskörningar utvärderade via digitala analytiska balanser.
Full-drift som övervakar oljetemperaturen, trumzonens stabilitet och tryckplattans spänningsfördelning.
Deldimensioner mäts med 3D-koordinatmätmaskiner för att bekräfta CPK-specifikationer.
FAQ
F: Hur förbättrar styrning med sluten-slinga formprecisionen jämfört med system med öppna-slingor?
S: Öppna-slingsystem skickar signaler utan att verifiera fysisk rörelse, vilket leder till dimensionsfel från vätsketemperaturförändringar eller hartsviskositetsförändringar. Kontroll med sluten-slinga övervakar kontinuerligt hastighet, tryck och position med dynamiska sensorer och justerar ventiler inom 1 millisekund, och bibehåller konsekventa skottvikter och snäva toleranser.
F: Vilken delviktskonsistens kan denna utrustning uppnå?
S: Under konsekvent hartskvalitet och stabila temperaturer på verkstadsgolvet uppnår maskinen en standardavvikelse från skott-till-slagvikt på mindre än eller lika med 0,1 %.
F: Kan den här utrustningen hantera tekniska hartser med högt fyllmedelsinnehåll?
A: Ja. Skruv- och cylinderenheter har slitage-och korrosionsbeständiga-bimetalliska legeringar som kan bearbeta glas-fiber- eller kolfiber-fiberfyllda hartser upp till 50 % utan för tidig nötning eller smältnedbrytning.
F: Är styrarkitekturen kompatibel med smarta fabriksnätverk?
S: Styrsystemet stöder inbyggt EUROMAP 63, EUROMAP 77 och OPC UA-protokoll, vilket möjliggör direkt integrering i Manufacturing Execution Systems för-realtidstelemetri och dataloggning.
F: Vilka kylningsföreskrifter bevarar hydraulvätskans stabilitet?
S: En automatiserad värmeväxlare reglerar kontinuerligt hydraulvätsketemperaturen. Huvudregulatorn övervakar vätskeförhållandena och justerar kylflödet för att hålla oljetemperaturen på 40 grader ± 2 grader, vilket förhindrar viskositetsfall och tryckdrift under kontinuerlig drift.
Populära Taggar: sluten-slinga formsprutningsmaskin, Kina sluten-slinga formsprutningsmaskin tillverkare, leverantörer, fabrik
Du kanske också gillar


Skicka förfrågan